Các sản phẩm
Danh mục sản phẩm toàn diện của chúng tôi bao gồm nhiều loại thanh đồng (bao gồm các loại có hàm lượng chì thấp và không có chì), phụ kiện bằng đồng và các bộ phận đường ống, được thiết kế để có độ bền cơ học đặc biệt, khả năng chống ăn mòn và khả năng gia công trên hệ thống ống nước, HVAC, ô tô và các ứng dụng công nghiệp.
Linh kiện rèn nóng trực tiếp tại nhà máy cho các ứng dụng công nghiệp nặng
Ninh Hưnglà một người chuyên nghiệpNhà cung cấpVàNhà máychuyên tạo hình kim loại theo yêu cầu cho phần cứng đường ống, bộ phận van, bộ phận cơ khí và phụ kiện công nghiệp. Với dây chuyền sản xuất rèn nóng nội bộ, NINGXING cung cấp các dịch vụ sản xuất tích hợp bao gồm chuẩn bị thanh kim loại, gia nhiệt, tạo khuôn, cắt tỉa, gia công, xử lý bề mặt và kiểm tra lần cuối.
Rèn nóng là một quá trình tạo hình kim loại ở nhiệt độ cao, trong đó phôi kim loại được nung nóng đến nhiệt độ tạo hình thích hợp và được ép vào khoang khuôn đã chuẩn bị sẵn. Quá trình này cải thiện độ nén của vật liệu và cho phép sản xuất các bộ phận có cấu hình bên ngoài và cấu trúc bên trong phức tạp. Nó đặc biệt thích hợp cho van, phụ kiện đường ống, đai ốc, đầu nối và các bộ phận khác đòi hỏi tính chất cơ học đáng tin cậy và khả năng chịu áp lực.
Ninh Hưng hỗ trợ các yêu cầu sản xuất khác nhau thông qua các quy trình tạo hình đồng, thép, nhôm và kim loại khác. Khách hàng có thể chọn các lộ trình xử lý phù hợp theo cấp vật liệu, hình dạng thành phần, yêu cầu về kích thước, số lượng đặt hàng và các yêu cầu gia công tiếp theo.
Xử lý dựa trên vật liệu
Hình thành đồng và đồng thau
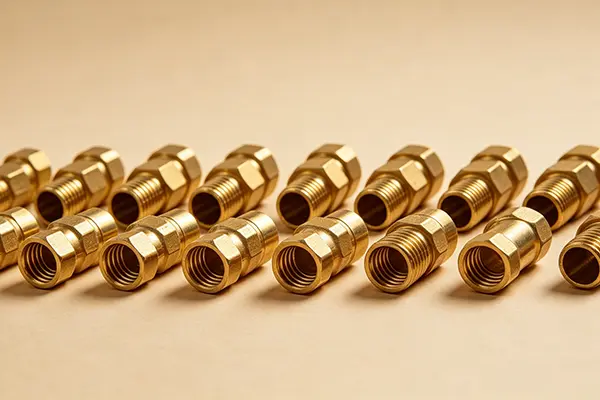
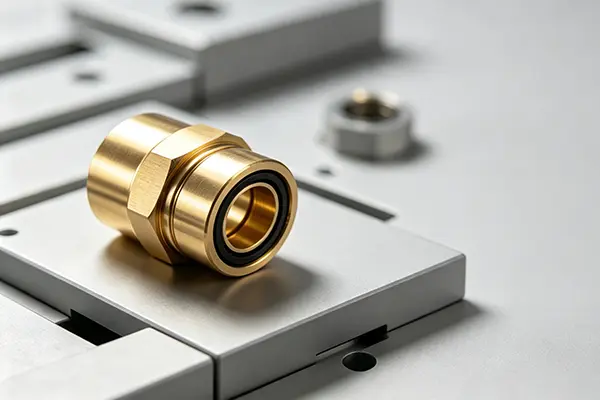
Đồng và đồng thau được sử dụng rộng rãi trong phần cứng đường ống, thân van, đầu nối và các bộ phận điện vì sự kết hợp giữa độ bền, khả năng chống ăn mòn và khả năng gia công của chúng. NINGXING có thể xử lý các vật liệu như HPb59-1 và C36000 theo yêu cầu thành phần và bản vẽ của khách hàng.
Đối với các bộ phận bằng đồng thau phức tạp, việc chuẩn bị phôi thép và kiểm soát nhiệt độ thích hợp là rất quan trọng để đạt được độ điền khuôn nhất quán. Lựa chọn vật liệu cũng có thể được điều chỉnh theo ứng dụng cuối cùng, yêu cầu gia công, điều kiện áp suất và xử lý bề mặt.
Hình thành thép và nhôm
Thép và nhôm phù hợp cho các thành phần kết cấu và cơ khí đòi hỏi sự kết hợp khác nhau về độ bền, trọng lượng và độ bền. Thép định hình có thể được sử dụng cho các bộ phận chịu áp lực và chịu tải, trong khi nhôm cung cấp tùy chọn nhẹ hơn cho các ứng dụng mà việc giảm trọng lượng là quan trọng.
Ninh Hưng có thể đề xuất các loại vật liệu phù hợp theo bản vẽ sản phẩm và môi trường làm việc, giúp người mua ở nước ngoài cân bằng hiệu suất vật liệu, độ khó sản xuất và chi phí sản xuất tổng thể.
Hình học chi tiết và thiết kế khuôn
Thành phần rỗng phức tạp
Một đặc điểm quan trọng của quy trình là khả năng tạo thành các bộ phận mà nếu không sẽ yêu cầu nhiều hoạt động sản xuất. Với cấu trúc khuôn và cơ chế kéo lõi phù hợp, NINGXING có thể tạo ra các bộ phận rỗng hoặc rỗng một phần như phụ kiện đường ống nhiều chiều và thân van.
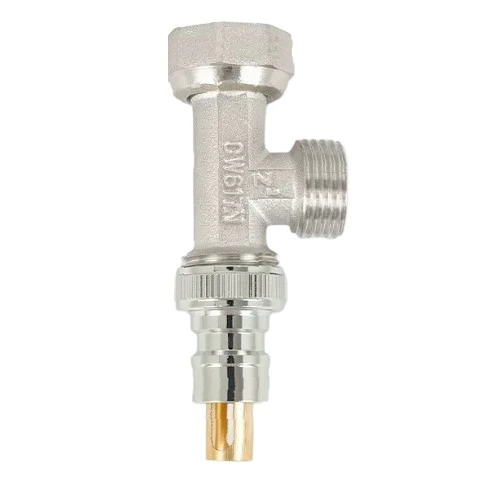
Khả năng này đặc biệt hữu ích cho thân van bằng đồng, phụ kiện ba chiều và các bộ phận khác yêu cầu có khoang bên trong hoặc cấu trúc nhánh. Thiết kế khuôn phù hợp cho phép vật liệu chảy vào các khoang phức tạp trong khi vẫn duy trì độ dày thành và hình dạng tổng thể cần thiết.
Phát triển khuôn cho các bộ phận tùy chỉnh
Đối với các bộ phận tùy chỉnh, quá trình phát triển khuôn được xác định bởi hình dạng bộ phận, vật liệu, nhiệt độ tạo hình, dung sai yêu cầu và khối lượng sản xuất. NINGXING sử dụng thép khuôn gia công nóng với xử lý nhiệt thích hợp để cải thiện khả năng chống chu trình nhiệt và tải tạo hình lặp đi lặp lại.
Đối với điều kiện sản xuất tiêu chuẩn, một khuôn được thiết kế phù hợp có thể hỗ trợ hàng chục nghìn đến hàng trăm nghìn chu kỳ tạo hình. Cấu trúc khuôn và tuổi thọ sử dụng được đánh giá theo điều kiện sản xuất và vật liệu thực tế thay vì sử dụng một thông số kỹ thuật cố định cho mỗi dự án.
Lựa chọn phương pháp sản xuất
Sản xuất máy đơn
Sản xuất một máy phù hợp với các đơn đặt hàng tùy chỉnh, các dự án có khối lượng trung bình và các sản phẩm yêu cầu sắp xếp sản xuất linh hoạt. Hệ thống cấp liệu tự động có thể được tích hợp với thiết bị tạo hình thông thường để giảm việc xử lý thủ công và duy trì điều kiện sản xuất ổn định.
Phương pháp sản xuất này mang lại sự linh hoạt khi khách hàng yêu cầu một số thông số kỹ thuật của sản phẩm hoặc khi số lượng sản xuất không phù hợp với dây chuyền hoàn toàn tự động.
Tự động tạo hình ấm
Đối với các đơn đặt hàng số lượng lớn, NINGXING có thể sử dụng thiết bị tạo hình tự động để tích hợp việc nạp nguyên liệu, gia nhiệt, tạo hình và loại bỏ bộ phận vào một quy trình sản xuất liên tục. Vận hành tự động giúp cải thiện tính nhất quán trong sản xuất và giảm việc xử lý phụ thuộc vào lao động.
Tùy thuộc vào kích thước bộ phận, vật liệu và cấu hình máy, quá trình sản xuất tự động có thể đạt được khoảng 50 đến 100 chiếc mỗi phút đối với các bộ phận nhỏ phù hợp. Sản lượng thực tế được xác định bởi hình dạng sản phẩm, trình tự tạo hình và yêu cầu chất lượng.
Kiểm soát hệ thống sưởi và hình thành
Quản lý nhiệt độ
Nhiệt độ gia nhiệt có ảnh hưởng trực tiếp đến dòng nguyên liệu, chất độn khuôn, tình trạng bề mặt và độ ổn định hình thành. Vật liệu đồng thường được nung nóng trong khoảng từ 600°C đến 700°C, trong khi vật liệu thép thường yêu cầu nhiệt độ tạo hình cao hơn tùy thuộc vào thành phần và ứng dụng của chúng.
Thời gian gia nhiệt thường được điều chỉnh theo đường kính phôi, trọng lượng, loại vật liệu và cấu hình thiết bị. Nên tránh làm nóng quá mức vì quá nóng có thể gây ra sự phát triển của hạt hoặc những thay đổi vật liệu khác ảnh hưởng đến hiệu suất của thành phần cuối cùng.
Thông số áp suất và hình thành
Việc lựa chọn thiết bị phụ thuộc vào kích thước phôi, trọng lượng bộ phận, hình dạng và khả năng chống tạo hình. Thiết bị tạo hình thông thường có thể hoạt động trong phạm vi áp suất khoảng 60 kN đến 300 kN, trong khi công suất thực tế của máy phải được xác định thông qua đánh giá kỹ thuật của bộ phận cụ thể.
Trong quá trình sản xuất, lực tạo hình, căn chỉnh khuôn, nhiệt độ phôi, bôi trơn và thời gian chu kỳ cần phải được kiểm soát cùng nhau. Các thông số quy trình ổn định giúp giảm sự biến đổi kích thước và cải thiện khả năng lặp lại giữa các lô sản xuất.
Gia công sau tạo hình
Phụ cấp gia công
Mặc dù quá trình tạo hình có thể đạt được hình dạng tương đối gần giống với thành phần cuối cùng, nhưng các bề mặt chức năng quan trọng thường yêu cầu gia công thêm. Các lỗ ren, bề mặt bịt kín, mặt lắp và khu vực kết nối chính xác có thể yêu cầu dung sai gia công khoảng 0,5 đến 1,5 mm tùy thuộc vào thiết kế bộ phận.
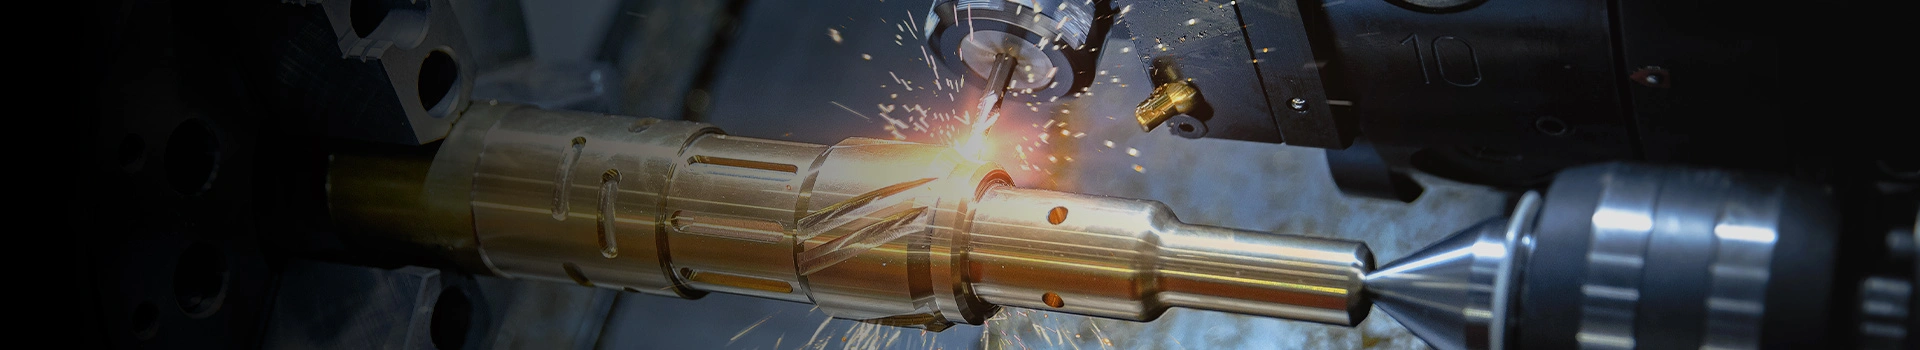
Ninh Hưng có thể phối hợp quá trình tạo hình với các hoạt động tiện, khoan, khai thác, phay và gia công CNC tiếp theo để tạo ra các bộ phận hoàn thiện theo bản vẽ của khách hàng.
Yêu cầu về kích thước và bề mặt
Các thành phần hình thành điển hình có thể đạt được độ chính xác về chiều từ Cấp 6 đến Cấp 7 trong điều kiện sản xuất phù hợp, trong khi độ nhám bề mặt có thể đạt khoảng Ra 6,3 đến 12,5 μm tùy thuộc vào vật liệu, điều kiện khuôn và các thông số quy trình.
Đối với các bộ phận có yêu cầu nghiêm ngặt về kích thước hoặc độ kín, việc kiểm tra cuối cùng được thực hiện sau khi gia công thay vì chỉ dựa vào kích thước của phôi đã định hình.
Trường ứng dụng
Phần cứng van và đường ống
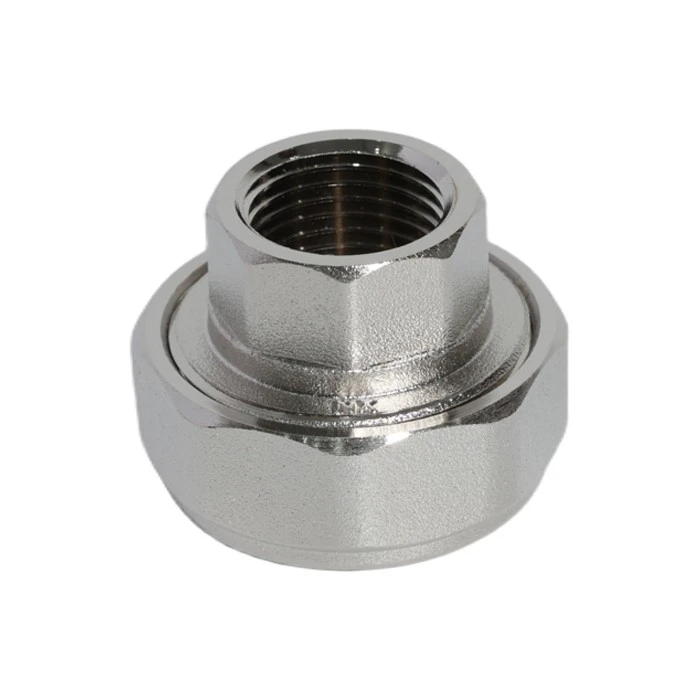
Quá trình này được sử dụng rộng rãi cho thân van bi đồng, thân van cầu, bộ phận van cổng, bộ phận van một chiều, đầu nối ống, phụ kiện ba chiều, khuỷu tay, đai ốc liên kết và ống lót giảm.
Nó cũng thích hợp cho vỏ đồng hồ nước, vỏ bộ lọc và thân van giảm áp. Mật độ vật liệu cao đạt được thông qua việc tạo hình được kiểm soát làm cho các bộ phận này phù hợp với các ứng dụng trong đó khả năng chịu áp lực và khả năng bịt kín đáng tin cậy là rất quan trọng.
Linh kiện cơ khí và thủy lực
Trong các ứng dụng thủy lực và sản xuất cơ khí, các bộ phận được tạo hình có thể bao gồm đầu nối đồng hồ đo áp suất, phụ kiện đường ống dầu, khối van thủy lực và các bộ phận khác tiếp xúc với áp suất tĩnh hoặc tải cơ học lặp đi lặp lại.
Việc tạo hình bằng thép hoặc nhôm cũng có thể được áp dụng cho các bộ phận ô tô và xe máy đã chọn, bao gồm cả tay lái và giá đỡ phanh, tùy thuộc vào đặc tính vật liệu cần thiết và cấu trúc bộ phận.
Linh kiện phần cứng và điện
Đối với phần cứng kiến trúc và sử dụng hàng ngày, các ứng dụng bao gồm tay nắm cửa cao cấp, thân khóa, đế phụ kiện phòng tắm và thân thoát nước sàn, nơi tính nhất quán về kích thước, chất lượng bề mặt và khả năng chống ăn mòn là rất quan trọng.
Các ứng dụng điện và truyền thông bao gồm thiết bị đầu cuối bằng đồng, kẹp cáp và hộp cáp chống cháy nổ. Việc tạo hình đồng đặc biệt thích hợp cho các thành phần yêu cầu tính dẫn điện và tính toàn vẹn của cấu trúc.
Dịch vụ sản xuất tùy chỉnh
Từ nguyên liệu dạng thanh đến thành phần hoàn thiện
Ninh Hưng cung cấp một lộ trình sản xuất tích hợp từ thanh đồng hoặc thép đến phôi hình thành và các thành phần hoàn thiện. Cách tiếp cận này cho phép khách hàng phối hợp lựa chọn vật liệu, tạo hình, gia công và kiểm tra thông qua một đối tác sản xuất.
Đối với các dự án tùy chỉnh, khách hàng có thể cung cấp bản vẽ, mẫu, mô hình 3D, yêu cầu vật liệu hoặc thông tin ứng dụng. Sau đó, NINGXING có thể đánh giá hướng tạo hình, cấu trúc khuôn, trợ cấp gia công và phương pháp sản xuất trước khi sản xuất hàng loạt.
Sản xuất hàng loạt và hàng loạt nhỏ
Hệ thống sản xuất hỗ trợ cả các đơn đặt hàng tùy chỉnh với khối lượng trung bình và sản xuất lặp lại với khối lượng lớn. Quá trình phát triển khuôn thường cần khoảng 15 đến 30 ngày, tùy thuộc vào độ phức tạp của thành phần, cấu trúc dụng cụ và yêu cầu phê duyệt của khách hàng.
Đối với các dự án có nhiều thông số kỹ thuật, phương thức sản xuất có thể được điều chỉnh theo số lượng đặt hàng và yêu cầu giao hàng, giúp khách hàng tránh phải đầu tư dụng cụ và thiết bị không cần thiết.
Câu hỏi thường gặp
Làm thế nào nó so sánh với đúc và rèn thông thường?
So với đúc, Rèn nóng có thể giảm các khuyết tật phổ biến liên quan đến đúc như độ xốp bên trong và độ co ngót khi quy trình được kiểm soát hợp lý, đồng thời cấu trúc vật liệu thu được có thể cung cấp các đặc tính cơ học thuận lợi cho các bộ phận chịu áp lực.
So với rèn nóng thông thường, cấu trúc khuôn chuyên dụng và cơ chế kéo lõi có thể giúp tạo ra các hình học rỗng hoặc phân nhánh với ít gia công tiếp theo hơn. Lợi thế thực tế phụ thuộc vào hình dạng thành phần, vật liệu, số lượng sản xuất và yêu cầu chất lượng.
Những gì gia công thường được yêu cầu sau khi hình thành?
Các phôi được tạo hình có thể yêu cầu tiện CNC, khoan, khai thác, phay hoặc các hoạt động hoàn thiện khác. Các khu vực quan trọng như lỗ ren, bề mặt bịt kín và mặt lắp đặt thường yêu cầu gia công để đạt được kích thước bản vẽ cuối cùng.
Lượng gia công cần thiết phụ thuộc vào độ chính xác tạo hình và thiết kế sản phẩm. NINGXING có thể xác định các khoản phụ cấp gia công phù hợp trong giai đoạn phát triển quy trình và dụng cụ.
Vật liệu nên được lựa chọn như thế nào?
Lựa chọn vật liệu nên xem xét nhiệt độ tạo hình, yêu cầu cơ học, điều kiện ăn mòn, yêu cầu gia công và ứng dụng cuối cùng. Đối với các thành phần bằng đồng, các loại đồng thau như HPb59-1 và C36000 có thể được xem xét cho các ứng dụng yêu cầu khả năng định hình và gia công ở nhiệt độ cao phù hợp.
Đối với các thành phần thép, cần đánh giá lượng cacbon tương đương, nhiệt độ tạo hình và các yêu cầu xử lý nhiệt để giảm nguy cơ nứt hoặc khử cacbon quá mức trong quá trình gia nhiệt. NINGXING có thể đề xuất các loại vật liệu phù hợp và tiến hành thử nghiệm mẫu dựa trên bản vẽ và điều kiện vận hành của khách hàng.
- View as
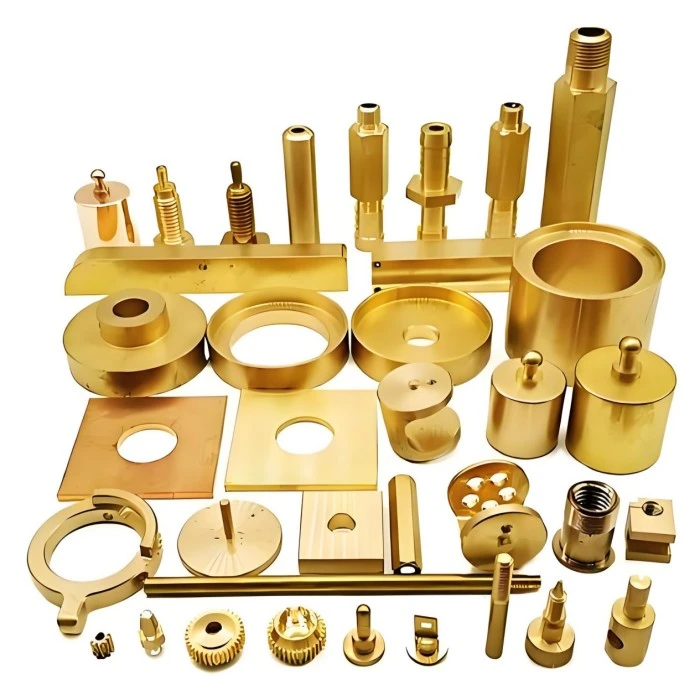
Dịch vụ rèn nóng đồng
NINGXING cung cấp các giải pháp Dịch vụ rèn nóng đồng tùy chỉnh cho ô tô, điện, hàng hải, máy móc và các ứng dụng công nghiệp khác. Với hệ thống gia nhiệt có kiểm soát, rèn khuôn chính xác, gia công CNC và kiểm tra chất lượng nghiêm ngặt, chúng tôi sản xuất các bộ phận hợp kim đồng có độ bền cao, độ dẫn điện tốt và tính nhất quán về kích thước đáng tin cậy. Hỗ trợ tùy chỉnh dựa trên bản vẽ và mẫu, tuân thủ ISO9001:2015, CE và RoHS cho các dự án hiện hành.
Bộ phận rèn nóng bằng đồng
NINGXING cung cấp các bộ phận rèn nóng bằng đồng tùy chỉnh cho van, linh kiện ô tô, đầu nối điện, thiết bị điện và phần cứng vệ sinh. Sử dụng hệ thống gia nhiệt có kiểm soát, rèn khuôn chính xác và hoàn thiện CNC, chúng tôi sản xuất các bộ phận hợp kim đồng dày đặc, có độ bền cao với kích thước nhất quán và hiệu suất đáng tin cậy. Chúng tôi hỗ trợ bản vẽ và tùy chỉnh dựa trên mẫu, thử nghiệm hàng loạt nhỏ và sản xuất số lượng lớn, tuân thủ ISO9001:2015, CE và RoHS.
NINGXING là nhà sản xuất và cung cấp Rèn nóng chuyên nghiệp tại Trung Quốc. Chúng tôi nồng nhiệt chào đón bạn bán buôn các sản phẩm chất lượng cao với giá cạnh tranh từ nhà máy của chúng tôi.
Tin tức Khuyến nghị